化工热能利用:让换热与冷凝水回收协同工作
从工艺用热到冷凝水回收,关注系统层面的能源利用。
从单台设备走向系统配置
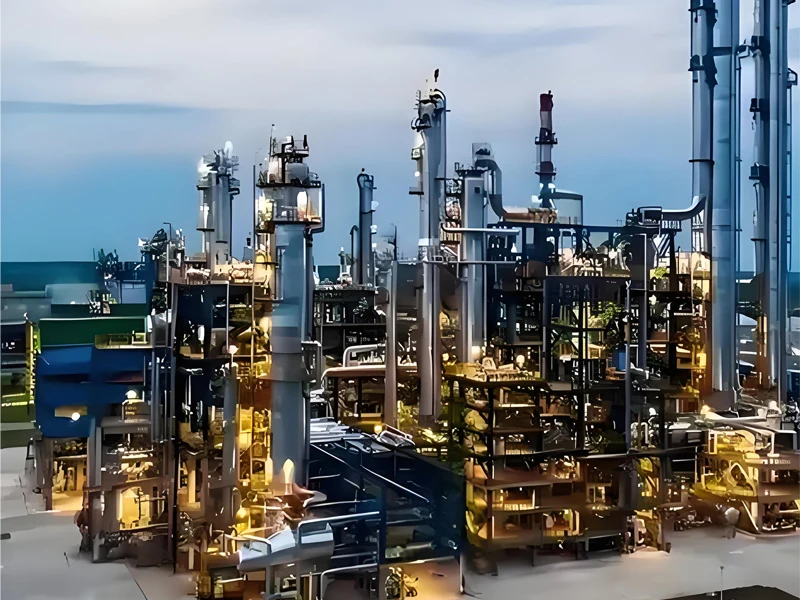
在化工生产中,换热设备与冷凝水回收系统协同保障工艺稳定与能效提升。板壳式、螺旋缠绕管等高效换热器广泛应用于反应釜温控、精馏塔再沸与冷凝,以及各类工艺介质的加热冷却,耐受高温高压与复杂介质。冷凝水回收系统则将反应釜夹套、再沸器等产生的冷凝水与闪蒸汽,通过密闭管网和泵组加压输送至锅炉除氧器,高效回收潜热与纯水,显著降低燃料与补水成本。两者结合,是化工企业实现安全连续生产与节能降碳的关键支撑。
回收不应影响上游用汽
蒸汽冷凝水回收是一个复杂的工艺过程,其核心是在回收冷凝水和闪蒸蒸汽的同时,又不影响疏水阀上游设备的运行。汉华冷凝水回收机组可通过气动泵和电泵两种形式,将蒸汽冷凝水输送至锅炉除氧水箱或其它冷凝水用点,实现冷凝水和热量的回收再利用,具有较高的经济效益。该机组的集水罐配备调压装置,可根据系统工况设定闪蒸集水罐的压力,闪蒸出的带压蒸汽用于加热现场其它介质,闪蒸蒸汽冷凝后的冷凝水流回集水罐,并随其它冷凝水一起回收输送至用水点。
结合现场条件评估收益
回收方案应结合冷凝水量、压力、温度、回收距离和可利用热负荷确定。实际节能收益需基于项目运行数据测算。
内容依据企业提供资料整理。具体设备性能与项目配置以技术方案为准。
← 返回资讯列表